Principi e Caratteristiche dell'Ambiente Operativo per il Trasporto di Polveri Sostanze Confezionate
HeadPowder, un fornitore leader nel campo della tecnologia di gestione delle polveri, si specializza in sistemi avanzati di trasporto azionati dall'aria progettati per applicazioni di sabbia confezionata. Questo articolo esplora i principi fondamentali dietro tali sistemi e mette in evidenza le caratteristiche chiave del loro ambiente operativo.
Comprendendo il Principio Fondamentale del Trasporto di Polveri Azionato dall'Air
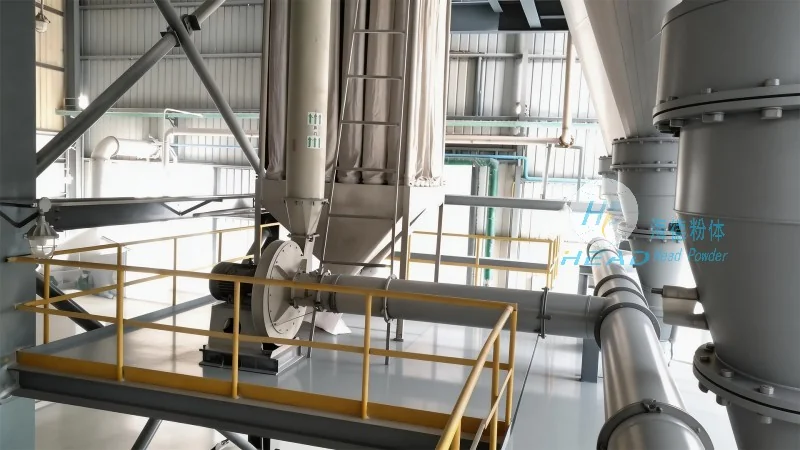
Il sistema di trasporto di polveri azionato dall'air per la sabbia confezionata funziona sul principio del trasporto pneumatico, dove un flusso d'aria viene utilizzato per spostare materiali particolari attraverso un tubo. In questa applicazione specifica, il sistema è progettato per gestire le proprietà uniche della sabbia confezionata, che spesso include uno strato protettivo che può influenzare le caratteristiche di flusso e l'efficienza del sistema. Il meccanismo principale consiste nella creazione di una differenza di pressione tra l'ingresso e l'uscita della linea di trasporto, permettendo ai granelli di sabbia di essere sospesi e spinti dal flusso d'aria. Questo metodo è particolarmente efficace per trasportare materiali su distanze moderate, solitamente da alcune centinaia di metri a pochi chilometri, mantenendo rate di flusso costanti e minimizzando la degradazione del materiale.
Componenti Chiave e Progettazione del Sistema
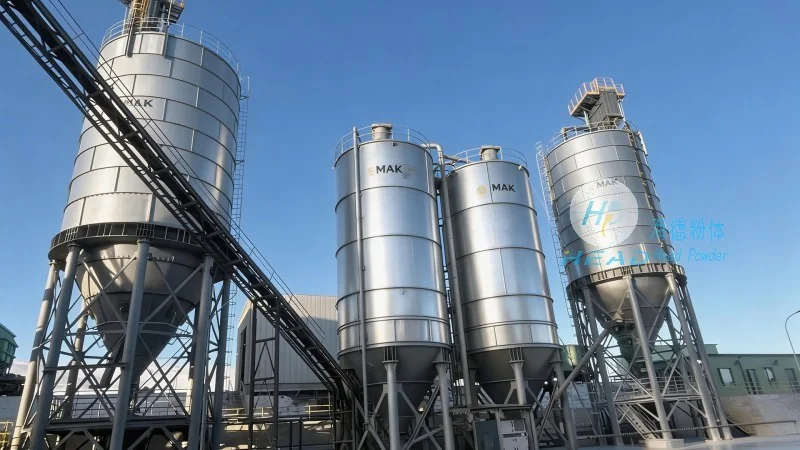
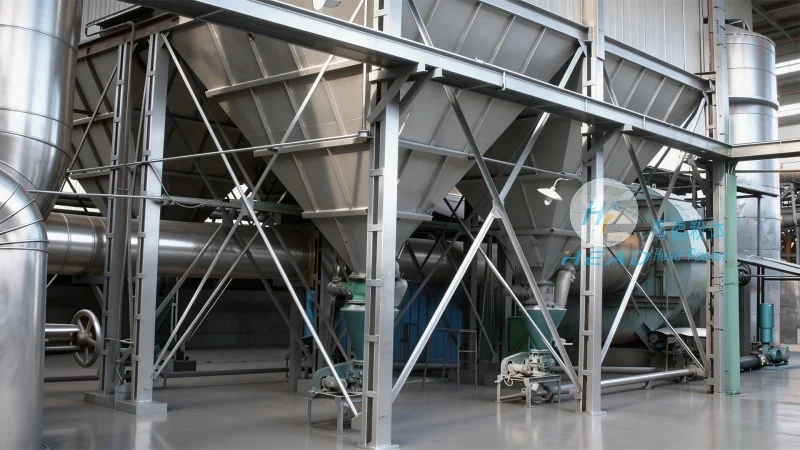
Il sistema di trasporto azionato dall'air per la sabbia confezionata è tipicamente composto da diversi componenti critici, ognuno dei quali svolge un ruolo fondamentale nell'operazione complessiva. Questi includono un alimentatore di materiale, che garantisce un approvvigionamento costante e controllato di sabbia confezionata nel sistema; un soffiatore o compressore d'aria, che genera la pressione d'aria necessaria per spostare i granelli; una rete di tubi che trasporta la sabbia dalla fonte al destinatario; e un ricevitore o unità di scarico che raccoglie il materiale alla fine della linea. La progettazione di questi componenti è ottimizzata per gestire la natura abrasiva della sabbia confezionata, utilizzando materiali come acciaio inossidabile o rivestimenti speciali per i tubi e gli equipaggiamenti per prevenire il consumo e garantire la durata. Inoltre, il sistema può incorporare funzionalità come meccanismi di pulizia a jet pulsante o unità di filtrazione d'aria per mantenere la pulizia e prevenire i blocchi, che sono cruciali per un funzionamento costante nelle ambientazioni industriali.
Caratteristiche dell'Ambiente Operativo e Vantaggi Operativi
L'ambiente operativo per il trasporto di polveri azionato dall'air per la sabbia confezionata è caratterizzato da diversi fattori chiave che influenzano il funzionamento e l'efficienza del sistema. Uno dei vantaggi principali è la capacità di trasportare materiali in un sistema chiuso, che aiuta a contenere polvere, prevenire la contaminazione e garantire il rispetto ambientale. Questo è particolarmente importante in settori in cui il controllo della polvere è una richiesta normativa, come le fonderie o la produzione di materiali da costruzione. Un'altra caratteristica significativa è la flessibilità del sistema, che permette l'integrazione semplice con le linee di produzione esistenti e la possibilità di regolare le rate di flusso in base alle esigenze produttive. Il sistema offre anche un'alta efficienza in termini di consumo energetico rispetto ai metodi tradizionali di gestione dei materiali a grandi quantità, poiché la pressione d'aria può essere ottimizzata per minimizzare lo spreco energetico mantenendo un trasporto efficace. Inoltre, il sistema è progettato per gestire dimensioni e densità variabili di granelli di sabbia confezionata, rendendolo adatto a una vasta gamma di applicazioni, dalle fonderie di piccole dimensioni alle grandi strutture produttive industriali.
Applicazioni e Impatto Industriale
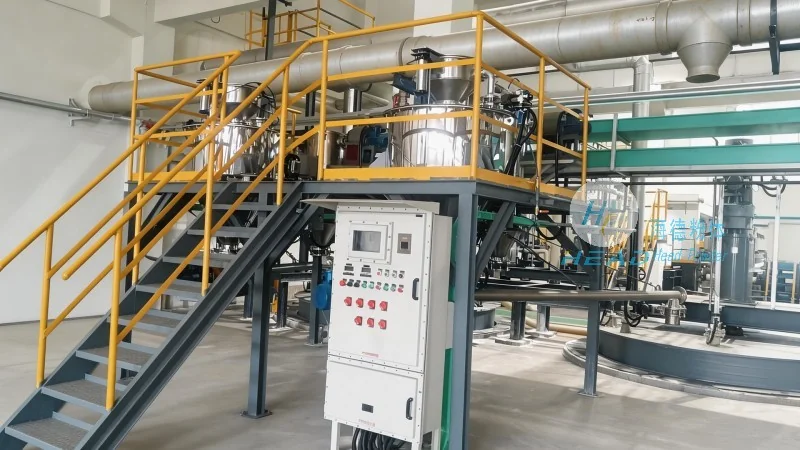
I sistemi di trasporto di polveri azionati dall'air per la sabbia confezionata sono ampiamente utilizzati in vari settori industriali, principalmente nell'industria delle fonderie, dove la sabbia confezionata è un materiale critico per la realizzazione di stampi. Questi sistemi sono essenziali per spostare efficacemente la sabbia dai serbatoi di stoccaggio alle macchine di modellazione, garantendo un approvvigionamento continuo e affidabile del materiale. Oltre alle fonderie, la tecnologia è applicata anche in altri settori come la produzione di materiali da costruzione, dove la sabbia confezionata viene utilizzata nella produzione di calcestruzzo e altri materiali da costruzione. La capacità di trasportare efficacemente e in modo affidabile la sabbia confezionata ha un impatto diretto sull'efficienza produttiva, poiché riduce i tempi di inattività causati da carenze di materiale o guasti del sistema. Mantenendo rate di flusso costanti e minimizzando la perdita di materiale, i sistemi di trasporto azionati dall'air contribuiscono a risparmiare costi e migliorare la produttività generale nelle operazioni industriali.
Conclusione e Panoramica Aziendale
HeadPowder Engineering Co., Ltd., con sede nella provincia di Shandong, Cina, è all'avanguardia nello sviluppo e fornitura di soluzioni avanzate di trasporto di polveri azionate dall'aria per applicazioni di sabbia confezionata. Con un focus sull'innovazione e sulla progettazione centrata sul cliente, l'azienda assicura che i suoi sistemi soddisfino le esigenze specifiche dei clienti industriali, offrendo soluzioni affidabili, efficienti e ecologiche. I principi e le caratteristiche descritti in questo articolo dimostrano l'efficacia del trasporto azionato dall'air nel gestire la sabbia confezionata, rendendola una tecnologia essenziale per le operazioni industriali moderne. Poiché la domanda di gestione efficiente dei materiali continua ad aumentare, HeadPowder rimane impegnata a promuovere la tecnologia e a fornire soluzioni di alta qualità per soddisfare le esigenze in evoluzione dell'industria.