Qual è un sistema automatico di alimentazione e trasporto di polvere? Qual è il suo principio di des
Il sistema automatico di alimentazione e trasporto di polvere rappresenta un progresso significativo nell'automazione industriale, progettato per semplificare il trattamento delle polveri a grandi quantità con precisione ed efficienza. Questo sistema è essenziale in settori come la farmaceutica, l'industria alimentare, la produzione chimica e la cosmetica, dove la trasferimento preciso e controllato delle polveri è fondamentale per mantenere l'intattezza del prodotto e la coerenza operativa. A differenza dei sistemi tradizionali manuali o semiautomatici, la versione automatica elimina gli errori umani e riduce i costi di lavoro, garantendo una velocità di flusso costante, cosa essenziale per processi che richiedono alta precisione, come la formulazione delle dosi nella farmaceutica o la miscelazione degli ingredienti nei prodotti alimentari.
Componenti chiave e integrazione funzionale
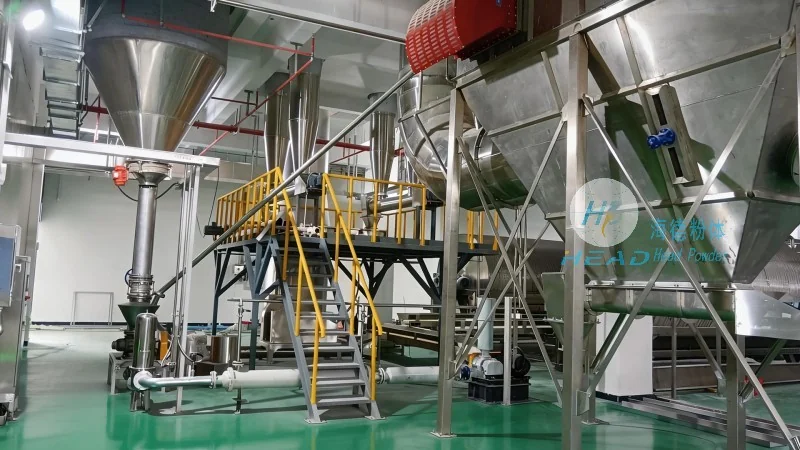
La funzionalità del sistema è guidata da un insieme cuidatamente integrato di componenti, ognuno progettato per affrontare sfide specifiche nel trattamento dei polveri. L'unità di stoccaggio principale, solitamente un serbatoio o un silo, è costruita con materiali come acciaio inossidabile o plastica di qualità alimentare per evitare contaminazione e garantire durabilità. Il serbatoio è dotato di un indicatore di livello per monitorare le riserve di polvere, fornendo dati in tempo reale al sistema di controllo. Il meccanismo di alimentazione, spesso una valvola rotante o un alimentatore a vite, regola il flusso di polvere dal serbatoio al sistema di trasporto. La valvola rotante, ad esempio, utilizza un disco rotante per controllare l'apertura e la chiusura dell'uscita, permettendo un controllo preciso della velocità di scarico. L'alimentatore a vite, d'altra parte, impiega una vite rotante per spingere la polvere in avanti, che è particolarmente efficace per polveri coesive o appiccicose. Il sistema di trasporto, che può essere pneumatico (utilizzando pressione aria) o meccanico (utilizzando cinghie o catene), trasporta la polvere verso l'equipaggiamento di lavorazione. I sistemi di trasporto pneumatici sono ideali per polveri leggere e libere di fluire, poiché utilizzano aria compressa per creare un flusso, mentre i sistemi meccanici sono più adatti per polveri più pesanti o abrasive. Il sistema di controllo, solitamente un controller logico programmabile (PLC) o un'interfaccia basata su computer, monitora tutti i componenti e regola i parametri secondo necessità. Sensori, come sensori di pressione, misuratori di flusso e sensori di livello, forniscono feedback al sistema di controllo, assicurando che il sistema operi entro parametri ottimali. Questo approccio integrato garantisce che il sistema possa gestire una vasta gamma di tipi di polveri e condizioni di processo con minimi aggiustamenti.
Principi di progettazione e considerazioni ingegneristiche
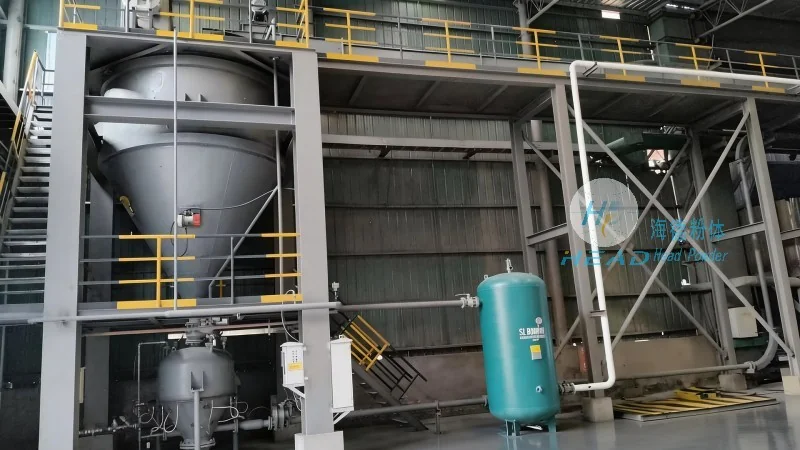
La progettazione di un sistema automatico di alimentazione e trasporto di polvere è basata su diversi principi chiave volti a ottimizzare prestazioni, sicurezza e durata. Uno dei principi più importanti è la prevenzione della degradazione e della contaminazione del materiale. Questo viene raggiunto utilizzando materiali resistenti alla corrosione, come l'acciaio inossidabile, per tutti i componenti interni che entrano in contatto con la polvere. Il sistema è anche progettato con connessioni sigillate e a chiusura ermetica per evitare perdite di polvere e contaminazione incrociata. Per settori come il farmaceutico, dove la sterilità è essenziale, il sistema può includere funzionalità come filtri HEPA e sterilizzazione UV per garantire che la polvere rimanga priva di contaminanti. Un altro principio importante è la minimizzazione della degradazione della polvere a causa di attrito o impatti. I componenti sono progettati con superfici lisce e bordi arrotondati per ridurre il consumo e la rottura, e il sistema di trasporto è spesso dotato di materiali morbidi o rivestimenti per evitare l'usura. Il sistema è anche progettato per gestire diverse caratteristiche della polvere, inclusi variamenti di dimensioni delle particelle, densità e flessibilità. Componenti regolabili, come motori a velocità variabile per il meccanismo di alimentazione o pressioni d'aria variabili per i sistemi pneumatici, permettono agli operatori di personalizzare il sistema in base alla polvere da gestire. L'efficienza energetica è un altro aspetto fondamentale del design. Il sistema è progettato per utilizzare il minor potenza possibile mantenendo un alto rendimento, spesso incorporando funzionalità a risparmio energetico come drive a frequenza variabile (VFD) che regolano la velocità del motore in base al carico. Il design dà priorità anche alla facilità di manutenzione e pulizia. I componenti sono progettati per essere facilmente smontati e puliti, con funzionalità come clip di rilascio rapido e rivestimenti rimovibili. Questo riduce i tempi di inattività e garantisce che il sistema rimanga in condizioni ottimali. Il sistema di controllo è progettato per essere intuitivo, con interfacce semplici che permettono agli operatori di monitorare le prestazioni del sistema, regolare le impostazioni e ricevere avvisi in caso di problemi. Questa combinazione di principi garantisce che il sistema non solo svolga efficacemente la sua funzione, ma anche rispetti gli standard industriali e i requisiti normativi, rendendolo una scelta affidabile per applicazioni industriali.
Applicazioni e Vantaggi in Diversi Settori
La sistemazione automatica di alimentazione e trasporto dei polveri ha ampie applicazioni in varie industrie, ognuna beneficiata dalle sue caratteristiche e capacità uniche. Nell'industria farmaceutica, il sistema viene utilizzato per gestire ingredienti attivi farmaceutici (API) e additivi con alta precisione, garantendo che le forme dosatrici finali soddisfino standard di qualità e purezza rigorosi. La capacità del sistema di controllare la velocità di flusso e prevenire la contaminazione è fondamentale per mantenere l'efficacia e la sicurezza del prodotto finale. Nel processamento alimentare, il sistema viene impiegato per gestire ingredienti come farina, zucchero, spezie e vitamine, mantenendo l'igiene e prevenendo la contaminazione tragica. La costante velocità di flusso e la minima intervento umano riducono il rischio di contaminazione del prodotto, cosa critica secondo le normative sulla sicurezza alimentare. Nella produzione chimica, il sistema viene utilizzato per trasferire materie prime e intermedii, migliorando la sicurezza eliminando la necessità di manipolare manualmente polveri pericolose. La capacità del sistema di gestire polveri abrasive e corrosive lo rende adatto per processi che coinvolgono sostanze chimiche e altri materiali aggressivi. Nell'industria cosmetica, il sistema viene utilizzato per gestire ingredienti come pigmenti, polveri e emulsionanti, assicurando che i prodotti finali siano di alta qualità e con un aspetto uniforme. I vantaggi dell'uso di questo sistema sono significativi e ampi. Primo, migliora la qualità del prodotto garantendo un flusso uniforme di polveri, portando a prodotti finali più omogenei. Secondo, riduce i costi di lavoro automatizzando il processo di gestione delle polveri, permettendo agli operatori di concentrarsi su altre attività. Terzo, migliora la sicurezza minimizzando l'esposizione umana alle polveri, riducendo il rischio di problemi respiratori o altri problemi di salute. Inoltre, il sistema contribuisce all'aumento dell'efficienza produttiva riducendo i tempi di inattività e migliorando il rendimento. La capacità di gestire diversi tipi di polveri e di regolare le impostazioni in tempo reale lo rende un asset prezioso in ambienti industriali dinamici, dove le condizioni di processo possono cambiare frequentemente. In generale, il sistema automatico di alimentazione e trasporto delle polveri è uno strumento versatile e essenziale per le operazioni industriali moderne, fornendo soluzioni affidabili ed efficienti per la gestione delle polveri.