Principi di funzionamento e caratteristiche dei sistemi per la gestione dei materiali alimentari
Shandong HeadPowder Engineering Co., Ltd., comunemente chiamata HeadPowder, si specializza nella progettazione, produzione e installazione di sistemi per la gestione dei materiali alimentari. Con sede nella provincia di Shandong, Cina, l'azienda si è affermata come partner affidabile per le industrie alimentari che cercano soluzioni efficienti e igieniche per la gestione dei materiali.
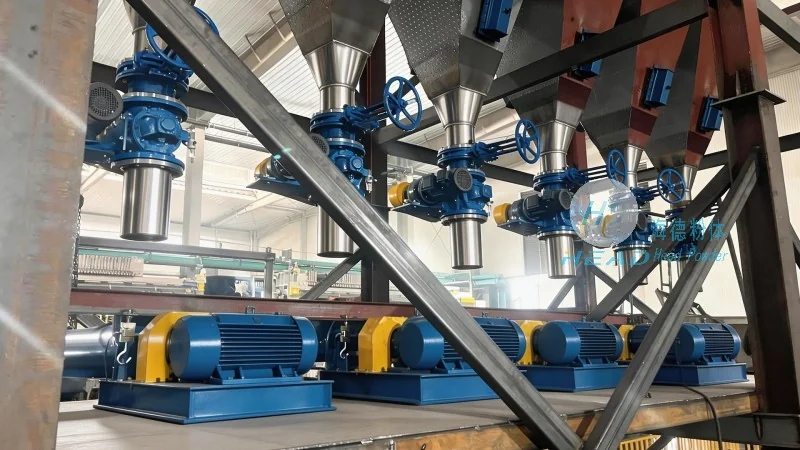
I sistemi per la gestione dei materiali alimentari sono componenti fondamentali nelle strutture di lavorazione alimentare, responsabili del trasporto delle materie prime, prodotti semilavorati e prodotti finiti lungo la linea di produzione. Questi sistemi garantiscono un flusso di lavoro fluido, mantengono la qualità del prodotto e migliorano l'efficienza operativa. Comprendere i principi di funzionamento e le principali caratteristiche di tali sistemi è essenziale per ottimizzare i processi produttivi e soddisfare gli standard dell'industria.
Principi di funzionamento dei sistemi per la gestione dei materiali alimentari
Il principio di base dei sistemi per la gestione dei materiali alimentari riguarda il trasporto automatizzato o semiautomatizzato dei prodotti alimentari da una fase di lavorazione all'altra. Questi sistemi integrano tipicamente vari componenti, tra cui condottori, elevatori, sistemi di classificazione e unità di stoccaggio, per facilitare il flusso di materiali senza interruzioni. Il processo inizia con l'ingresso delle materie prime, che vengono poi trasportate attraverso il sistema mediante meccanismi meccanici o pneumatici. Ad esempio, i condottori a cintura sono ampiamente utilizzati per il trasporto orizzontale o leggermente inclinato, mentre i condottori a catena e gli elevatori a secchio gestiscono i movimenti verticali o inclinati. L'integrazione di sensori e sistemi di controllo permette un monitoraggio in tempo reale e l'adattamento del flusso di materiali, assicurando un funzionamento preciso e uniforme.
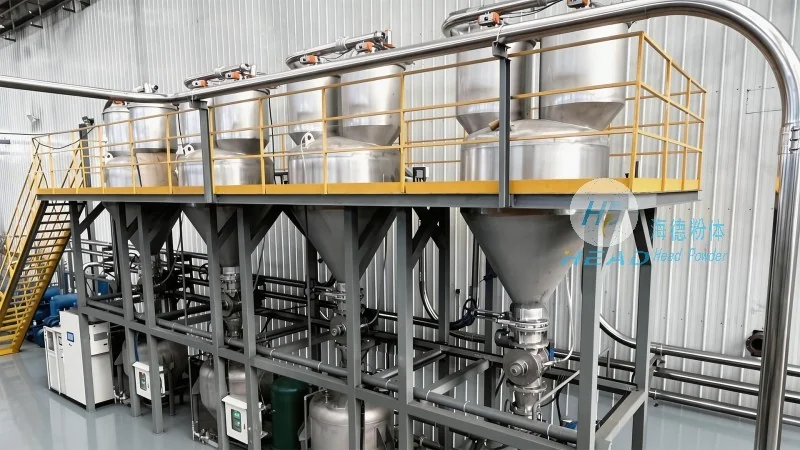
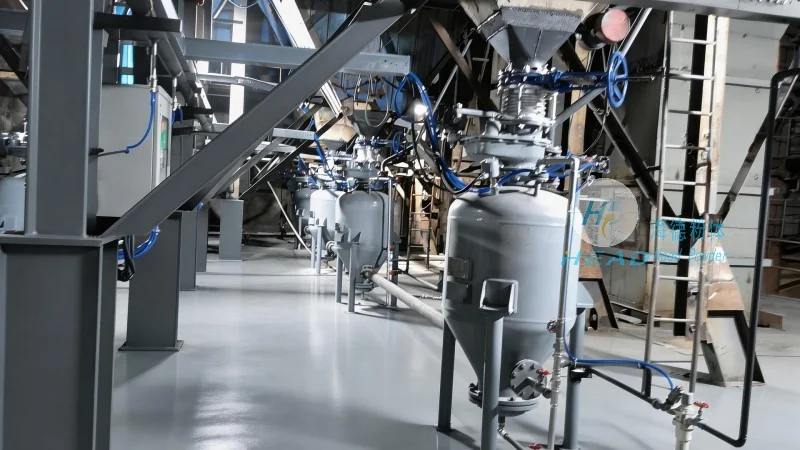
Caratteristiche principali dei sistemi per la gestione dei materiali alimentari
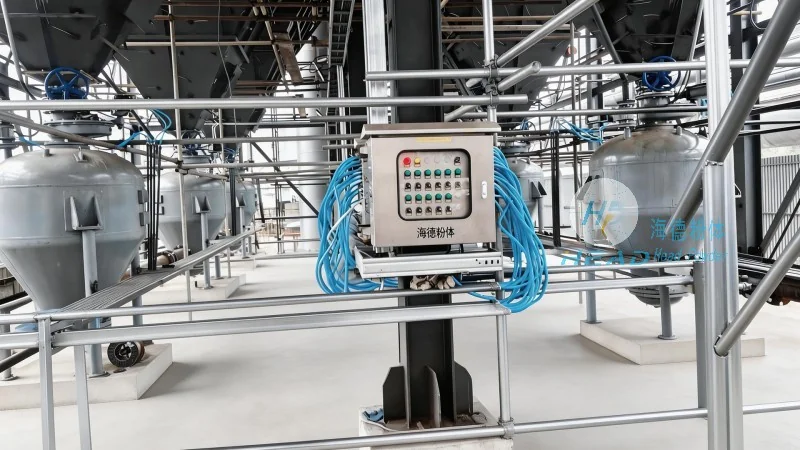
I sistemi di gestione dei materiali alimentari sono caratterizzati da diverse caratteristiche chiave che li rendono adatti all'industria alimentare. In primo luogo, sono progettati tenendo conto dell'igiene e della sanità, rispettando rigorosi regolamenti di sicurezza alimentare. I materiali utilizzati nella costruzione di questi sistemi, come l'acciaio inossidabile, sono non corrosivi, facili da pulire e resistenti alla crescita batterica. In secondo luogo, questi sistemi sono spesso modulari e personalizzabili, permettendo ai produttori di adattarli alle specifiche esigenze di produzione. Questa flessibilità consente l'integrazione di diverse fasi di processamento, dall'elaborazione degli ingredienti al confezionamento, in un unico sistema coerente. In terzo luogo, avanzate tecnologie di controllo, come i controllori logici programmabili (PLC) e gli interfacciamenti uomo-macchina (HMI), forniscono agli operatori un controllo preciso sulle funzioni del sistema. Questo non solo migliora l'efficienza operativa, ma riduce anche il rischio di errori umani. Inoltre, molti sistemi moderni includono caratteristiche a risparmio energetico, come i drive a frequenza variabile (VFD), che ottimizzano il funzionamento del motore e riducono la consumazione energetica. Infine, i sistemi sono progettati per la durabilità e la affidabilità a lungo termine, con programmi di manutenzione regolari per garantire prestazioni costanti nel tempo.
Applicazioni e vantaggi nel processo alimentare
I sistemi di gestione dei materiali alimentari hanno ampie applicazioni in varie fasi del processo alimentare, dalla ricezione dei materiali grezzi alla distribuzione dei prodotti finiti. Nella fase di gestione dei materiali grezzi, sistemi come i feedere per materiali a grana e i serbatoi ricevono e conservano efficacemente gli ingredienti, assicurando una fornitura costante per la produzione. Durante la fase di processamento, i trasportatori e i sorteggi trasportano i prodotti semilavorati attraverso diverse unità di lavoro, come lavaggio, taglio o cottura. Nella fase di confezionamento, le macchine di imballaggio automatiche e i palletizzatori utilizzano i sistemi di gestione dei materiali per spostare i prodotti finiti nei contenitori di confezionamento o sui pallet per il deposito o lo spedizione. I vantaggi di questi sistemi vanno oltre l'efficienza operativa; contribuiscono anche a migliorare la qualità del prodotto e a ridurre i costi del lavoro. Automatizzando il movimento dei materiali, questi sistemi minimizzano il rischio di contaminazione del prodotto e garantiscono un controllo della qualità costante. Inoltre, il design modulare permette una facilitata espansione in base alle esigenze di produzione, offrendo valore a lungo termine per le aziende del settore alimentare.