Principi e Caratteristiche di Applicazione dei Conveatori a Polveri a Pulsazione
Per le operazioni industriali che richiedono un trasporto efficiente e affidabile di polveri ingenti, i conveatori a polveri a pulsazione sono emersi come una soluzione sofisticata. Questi sistemi sono progettati per gestire una vasta gamma di materiali polverosi, da sostanze chimiche fini a minerali ingenti, garantendo un movimento costante e controllato attraverso i tubi. La tecnologia dietro ai conveatori a polveri a pulsazione si basa sui principi del trasporto pneumatico, dove aria o gas compressa viene utilizzata per creare un differenza di pressione che spinge le particelle di polvere. Questo metodo offre diversi vantaggi rispetto ai conveatori meccanici tradizionali, tra cui riduzione delle manutenzioni, minor consumo energetico e la capacità di trasportare materiali su lunghi distanze senza la necessità di infrastrutture complesse.
Principio Fondamentale dei Sistemi di Convezione a Polveri a Pulsazione
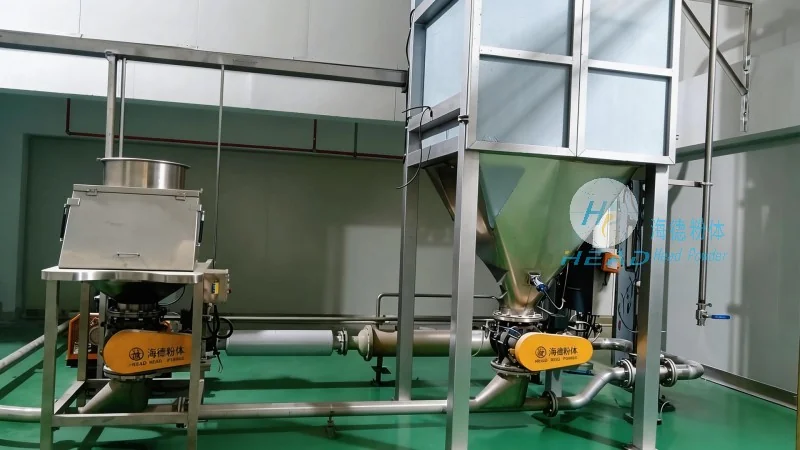
Il principio fondamentale dei conveatori a polveri a pulsazione ruota attorno alla generazione di brevi impulsi ad alta pressione di aria o gas all'interno della linea di convogliamento. Questi impulsi vengono generalmente forniti a intervalli regolari, creando una serie di onde di pressione che si propagano attraverso il tubo. Mentre le onde di pressione si muovono, spostano le particelle di polvere, facendole fluire nella direzione del gradiente di pressione. La chiave per il funzionamento efficace risiede nel controllo preciso della frequenza dei impulsi, della pressione e della durata, che sono parametri critici che determinano la capacità di convogliamento e l'efficienza del sistema. Il design del generatore di impulsi, spesso una valvola specializzata o compressore, è ottimizzato per fornire impulsi costanti che mantengono l'intattezza della polvere e prevengono intasamenti o blocchi nei tubi.
Caratteristiche di Funzionamento e Vantaggi Operativi
I conveatori a polveri a pulsazione presentano diverse caratteristiche di funzionamento distintive che li rendono adatti a diverse applicazioni industriali. Uno dei principali vantaggi è la loro capacità di gestire una vasta varietà di tipi di polvere, inclusi quelli abrasivi, corrosivi o soggetti a agglomerazione. La natura pneumatica del sistema permette una gestione delicata del materiale, minimizzando la degradazione delle particelle e preservando la qualità del prodotto. Inoltre, questi conveatori possono operare sia in modalità di pressione positiva che negativa, offrendo flessibilità nel design del sistema e nell'integrazione con i processi industriali esistenti. L'assenza di parti mobili nella linea di convogliamento, oltre al generatore di impulsi e alle valvole di controllo necessarie, riduce il consumo di usura e prolunga la vita utile dell'equipaggiamento. Ciò porta a costi di manutenzione più bassi e a una maggiore affidabilità complessiva del sistema rispetto ai conveatori meccanici che dipendono da cinghie, vite o altri componenti mobili.
Scenari di Applicazione Chiave e Casistiche Industriali
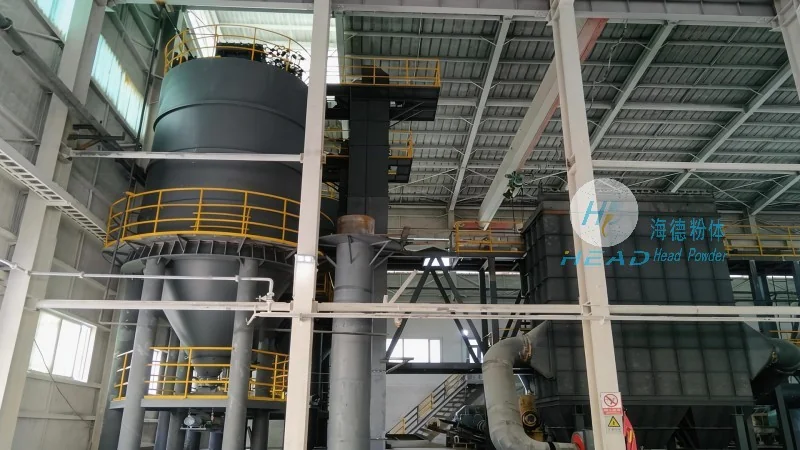
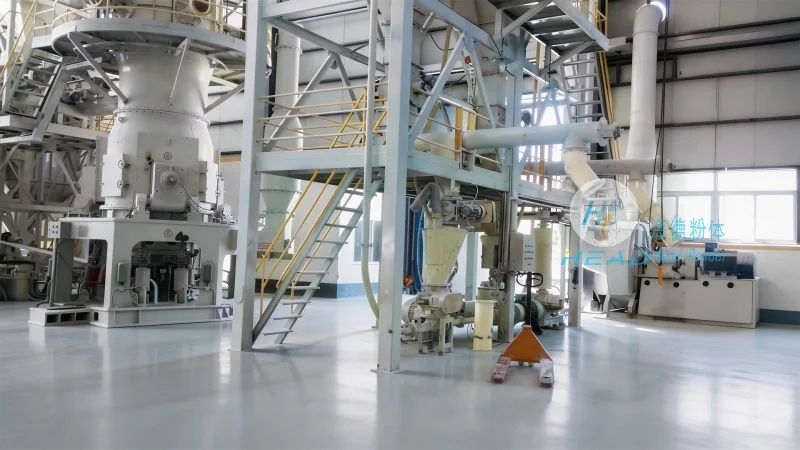
La versatilità dei conveatori a polveri a pulsazione li rende applicabili in molte industrie e scenari operativi. Nell'industria chimica, questi sistemi sono comunemente utilizzati per trasportare materie prime come polveri per farmaci, fertilizzanti e sostanze chimiche speciali. La capacità di mantenere la purezza del prodotto e prevenire contaminazioni è cruciale in queste applicazioni, e i conveatori a pulsazione eccellono fornendo un sistema a circuito chiuso che isola il materiale dall'ambiente. Nel settore alimentare e bevande, i conveatori a pulsazione vengono utilizzati per gestire ingredienti come farina, zucchero e spezie, garantendo un trasporto igienico ed efficiente senza il rischio di contaminazione incrociata. Anche l'industria mineraria beneficia dei conveatori a pulsazione, poiché possono trasportare in modo efficiente minerali ingenti come carbone, minerale e sabbia su lunghi distanze con un minimo consumo energetico. Inoltre, nel settore manifatturiero, questi sistemi vengono utilizzati per trasportare materie prime verso le linee di produzione, supportando processi continui e automatizzati che migliorano la produttività e riducono i tempi di inattività.
Specifiche Tecniche e Integrazione del Sistema
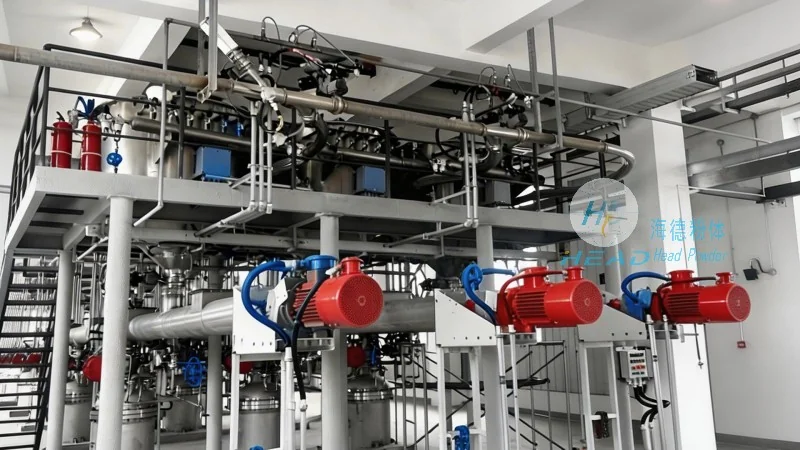
Quando si valutano i conveatori a polveri a pulsazione, diverse specifiche tecniche sono critiche per garantire un'ottima performance. La capacità di convogliamento, solitamente misurata in chilogrammi all'ora o metri cubi all'ora, dipende da fattori come la frequenza degli impulsi, la pressione e il diametro del tubo. Il design del sistema deve anche considerare le proprietà specifiche della polvere, inclusi dimensione delle particelle, densità e flessibilità, poiché queste caratteristiche influenzano la pressione richiesta e il volume d'aria. L'integrazione con altre attrezzature industriali, come silos di stoccaggio, mescolatori e unità di processamento, è essenziale per un funzionamento fluido. Il sistema di controllo, che regola il tempo e la pressione degli impulsi, svolge un ruolo vitale nel mantenere tassi di convogliamento costanti e prevenire guasti del sistema. Una corretta installazione e manutenzione del generatore di impulsi, dei filtri e dei componenti del tubo sono anche cruciali per l'affidabilità a lungo termine. Seguendo queste considerazioni tecniche, le strutture industriali possono massimizzare l'efficienza e l'efficacia dei loro processi di gestione della polvere.
Conclusione e Impatto Industriale
I conveatori a polveri a pulsazione rappresentano un significativo progresso nella tecnologia di gestione di materiali ingenti, offrendo una soluzione affidabile ed efficiente per una vasta gamma di applicazioni industriali. La combinazione dei principi del trasporto pneumatico con sistemi di controllo avanzati permette a questi sistemi di gestire diverse materie polverose con precisione e minimo disturbo. Man mano che le industrie continuano a richiedere una maggiore produttività e costi operativi più bassi, i conveatori a pulsazione rimangono la scelta preferita per il trasporto di polveri ingenti. L'esperienza di aziende come Shandong HeadPowder Engineering Co., Ltd., un fornitore leader situato a Shandong, Cina, ha avuto un ruolo fondamentale nello sviluppo della tecnologia di convogliamento a polveri a pulsazione. Il loro impegno per l'innovazione e la qualità ha permesso lo sviluppo di sistemi che soddisfano i rigorosi requisiti delle moderne operazioni industriali. Con gli aggiornamenti tecnologici in corso, i conveatori a polveri a pulsazione sono pronti a svolgere un ruolo ancora più critico nel futuro della gestione dei materiali industriali, supportando operazioni sostenibili ed efficienti in tutto il mondo.